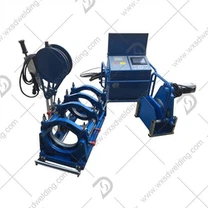
1. Mechanisches Gerät
Das System der Punktschweißmaschine besteht aus einer mechanischen Vorrichtung, einer Stromversorgungsvorrichtung und einer Steuervorrichtung. Um die Anforderungen des Schweißprozesses zu erfüllen, verwendet der Druckbeaufschlagungsmechanismus (Schweißzange) einen schnellen pneumatischen Übertragungsmechanismus mit Doppelhub. Die Öffnung der Schweißzange kann durch Umschalten des Hubsteuergriffs geändert werden, der in große Öffnung und kleine Öffnung unterteilt werden kann, um den Anforderungen des Schweißbetriebs gerecht zu werden. Normalerweise wird die Schweißzange mit einem kurzen Hub geöffnet. Wenn der Steuerknopf in die Position "Einschalten" geschaltet wird, wird die Schweißzange geklemmt und durch Ziehen des Griffschalters unter Druck gesetzt. Gleichzeitig kehrt der Strom nach Abschluss eines Schweißzyklus unter der Steuerung des Steuersystems in den kurzhubigen offenen Zustand zurück.
2. Stromversorgungsgerät
Der Hauptstromkreis besteht aus einem Widerstandsschweißtransformator, einer siliziumgesteuerten Einheit, einem Hauptschalter, einem Schweißstromkreis usw. Die verwendete Schweißausrüstung ist eine einphasige Wechselstrom-Widerstandsschweißmaschine mit einer Leistung von 200 kVA und einer sekundären Ausgangsspannung von 20V. Da mehrere Modelle in derselben Linie hergestellt werden, muss die Schweißzange hochfeste Stahlplatten und kohlenstoffarme Stahlbleche schweißen, und der Arm der Schweißzange muss eine große mechanische Kraft und einen großen Schweißstrom übertragen, also die Festigkeit und Steifigkeit und Wärme der Schweißzange müssen bestimmte Anforderungen erfüllen, und sie müssen eine gute Leitfähigkeit und Wärmeleitfähigkeit aufweisen. Gleichzeitig muss die Schweißzange mit Wasser gekühlt werden, daher wird ein neuer Schweißzangentyp gewählt, bei dem der Elektrodenarm der Schweißzange einem Druck von 400 kg standhält.
3. Steuergerät
Die Steuervorrichtung liefert hauptsächlich Signale zum Steuern der Widerstandsschweißmaschine, um den Schweißstrom ein- und auszuschalten, den Schweißstromwert zu steuern und eine Fehlerüberwachung und -behandlung durchzuführen.
Wuxi Shunda Kunststoff Rohre Schweißen Maschine Co., Ltd
+86-510-83292458
 Sprache
- Deutsch
- عربي
- Ελληνικά
- dansk
- English
- Türkçe
- Español
- हिंदी
- Indonesia
- Svenska
- slovenščina
- Български
- Latviešu
- עברית
- русский
- magyar
- íslenska
- 日本語
- Cymraeg
- Polski
- Bai Miaowen
- Melayu
- Srbija jezik (latinica)
- O'zbek
- Malti
- Català
- Nederlands
- Čeština
- slovenčina
- Português
- bosanski
- اردو
- România limbi
- Gaeilgenah Éireann
- українська
- 한국어
- ไทย
- فارسی
- Kreyòl Ayisyen
- Italiano
- Lietuvių
- Norsk
- Eesti
- suomi
- hrvatski
- বাংলা
- Việt Nam
- Français