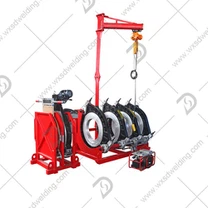
I. Vor dem Schweißen: Führen Sie „Drei Prüfungen und drei Korrekturen“ durch, um ein solides Fundament zu legen
1. Überprüfen Sie die Qualität der Rohrenden und legen Sie die Abschrägungsstandards fest: Der Rohrabschrägungswinkel sollte zwischen 30 Grad und 45 Grad liegen, mit einer einseitigen Winkelabweichung von höchstens 1,5 Grad, und der Montagespalt sollte bei 2 bis 4 mm gehalten werden. Wenn die Abschrägung asymmetrisch ist (z. B. eine Seite hat einen kleineren Winkel), muss die Verweilzeit des Schweißbrenners auf beiden Seiten über das Steuerungssystem angepasst werden. Für jeden Unterschied von 1 Grad sollte die Verweilzeit auf der Seite mit dem kleineren Winkel um 10 ms reduziert werden, um eine schlechte Verschmelzung oder übermäßige Schweißnaht zu vermeiden.
2. Überprüfen Sie den Gerätestatus und sorgen Sie für einen stabilen Betrieb: Stellen Sie sicher, dass der Biegeradius des Schweißbrennerkabels größer oder gleich 150 mm ist und dass der Drahtzufuhrschlauch nicht geknickt ist. Bestätigen Sie eine zuverlässige Erdung, keine Gaslecks und eine Argonreinheit von mindestens 99,99 %. Führen Sie vor dem Starten der Maschine einen Selbsttest des Systems durch, um sicherzustellen, dass der Servomotor und die Sensoren normal reagieren.
3. Prozessparameter prüfen und passendes Schema festlegen. Stellen Sie Strom, Spannung und Verfahrgeschwindigkeit entsprechend dem Material (Edelstahl/Kohlenstoffstahl), der Wandstärke und der Schweißposition (Flach-/Vertikal-/Überkopfschweißen) vor. Zum Beispiel:
Dünnwandiges Rohr (weniger als oder gleich 3 mm): Strom 80–120 A, Spannung 12–16 V
Mittel-dickwandiges Rohr (6–10 mm): Strom 150–220 A, Spannung 18–24 V
Überkopf-Schweißposition: Verringern Sie die Fahrgeschwindigkeit entsprechend und erhöhen Sie die Argon-Durchflussrate um 1–2 l/min, um zu verhindern, dass geschmolzenes Eisen tropft.
II. Beim Schweißen: Beherrschen Sie „drei Stabilitäten und eine Einstellung“ zur dynamischen Optimierung.
1. Schweißbrennerzentrierung stabilisieren. Beobachten Sie nach dem Start genau, ob der Schweißbrenner auf die Schweißmitte ausgerichtet ist. Sollte es zu einer Abweichung kommen, kann diese per Fernbedienung feinjustiert werden: Drücken Sie die rechte Taste, um nach links abzuweichen, und die linke Taste, um nach rechts abzuweichen (beim Rückwärtsfahren sind die Richtungen umgekehrt), um sicherzustellen, dass die Schweißraupe zentriert ist.
2. Stabilisieren Sie die Form des Schmelzbades. Beobachten Sie die Größe und Fließfähigkeit des Schmelzbades. Wenn der Pool zu groß ist, bedeutet dies, dass die Strömung zu hoch oder die Geschwindigkeit zu langsam ist, was leicht zu einem Durchbrennen führen kann. ist sie zu klein, reicht die Eindringtiefe nicht aus. Der Idealzustand ist ein „tropfenförmiges“ Schmelzbad mit einer klaren Spitze, die in den Grund der Abschrägung eindringt.
3. Stabilisieren Sie den Schwingungsrhythmus. Verwenden Sie für breite Fasen eine Z--förmige oder sägezahnförmige Schwingung, kombiniert mit einer angemessenen Schwingungsfrequenz und Verweilzeit. Strom, Spannung, Schwingungsfrequenz und Fahrgeschwindigkeit bestimmen zusammen den Effekt der „Fischschuppen“-Musterbildung.-Eine stabile und gleichmäßige Geschwindigkeit ist der Schlüssel.
4. Passen Sie die dynamischen Parameter an. Wenn sich herausstellt, dass das Schmelzbad auf einer Seite vorgespannt ist, kann die Lichtbogenspannung fein eingestellt werden (auf der vorgespannten Seite um 0,5–1 V erhöht), um das Schmelzbad „zurückzuziehen“. Ein leichter Schweißversatz (kleiner oder gleich 1 mm) kann online durch Eingabe des „Versatzkompensationswerts“ am Bedienfeld korrigiert werden.
III. Nach-Schweißung: Implementieren Sie „drei Inspektionen und einen Schutz“ für ein geschlossenes-Loop-Management.
Aussehensprüfung: Die Schweißoberfläche ist flach und glatt, ohne Risse, Porosität, Schlackeneinschlüsse und die Walzkanten sind gleichmäßig. Maßliche Akzeptanz: Achsenfehlausrichtung ist normal, Kantenfehlausrichtung beträgt weniger als oder gleich 10 % der Wandstärke und die Länge entspricht den Toleranzen.
Abnahme der Dichtung: Druckprüfung wird durchgeführt; Beim Halten des Drucks wird keine Leckage beobachtet.
Wartung der Ausrüstung: Reinigen Sie die Schweißschlacke täglich, überprüfen Sie wöchentlich die Geradheit der Schiene und die Positionierungsgenauigkeit des Schweißbrenners und führen Sie monatlich eine vollständige Kalibrierung durch, um die Lebensdauer der Ausrüstung zu verlängern.